

Стандарти за толеранс за форми за алуминиеви корпуси на електрически превозни средства — технически преглед
2026-11-02 17:25
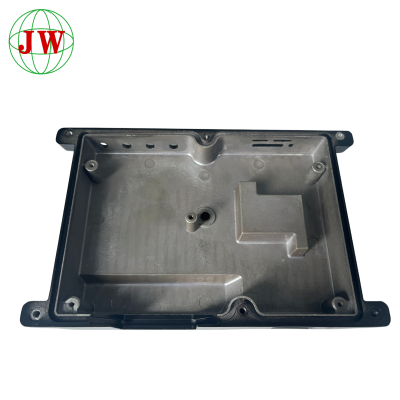
Електрическите превозни средства (EV) водят до бум на големите, тънкостенни...корпуси от алуминиево леене под налягане— от корпуси за батерии и корпуси за двигатели до инвертори икорпуси за силова електроникаТъй като тези компоненти имат строги изисквания за размери и трябва да се съчетават с уплътнения, болтове и охлаждащи канали, формите, които ги произвеждат, са все по-взискателни.толерантностстандарти. По-долу разглеждаме ключовите стандарти, материали, правила за проектиране, стъпки на обработка и методи за проверка, които определят как EVалуминиеви корпусни форми са специфицирани, изградени и валидирани.
1. Основата: Ключови стандарти за толеранс за форми за алуминиеви корпуси на електрически превозни средства
Отправната точка за всякоформа за леене под наляганее признат стандарт за размери. Най-широко използваният в световен мащаб еISO 8062(и неговата серия ISO 8062-3), която определя общи геометрични допуски заотливки, допълнено отНАДКА(Североамериканска асоциация за леене под налягане) стандарти, като например стандарти за спецификация на продукти на NADCA заОтливки под наляганеВ Китай,GB/T 6414отразява тези изисквания. Тези стандарти класифицират степените на толеранс (напр. CT7–CT10 за линейни размери и по-строги степени за обработени повърхности) и позволяват на конструкторите да определят постижими стойности въз основа на размера на детайла и дебелината на стената. За корпусите на електрически превозни средства, критичните уплътнителни повърхности и моделите на болтовете обикновено изискватГД&Т(геометрично оразмеряване и толериране) изисквания — плоскост, паралелизъм, позиция и профил — които надхвърлят степените само за леене и трябва да бъдат валидирани върху готовата част.
2. Избор на материал: Как алуминиевите сплави имат толерантност към формата
Изборът наалуминиева сплавдиректно ограничава каква толерантност може да издържи една матрица. Често срещаните степени включватАЦП12(Al-Si-Cu), предпочитан за отличенлееемост, запълване на тънки стени и обработваемост, иА356/А356.2(Al-Si-Mg), ценен заради по-високата си пластичност, заваряемост и постоянен отговор при термична обработка. Сплави с по-ниско съдържание на желязо, като напримерАЦП6илиА360намаляват залепването, но изискват внимателен контрол на процеса. Тъй като всяка сплав има различенсвиване при втвърдяванеи коефициент на термично разширение, матрицата трябва да компенсира съответно. За тънкостенни корпуси на електрически превозни средства, сплавите с висока течливост намаляват неточностите ипорьозност при свиване, докатостомана за формоване— честоH13илиS136H— трябва да запази размерната стабилност при работни температури, за да предотврати развитието на мухъл, който би могъл да измести допустимите отклонения от спецификацията.
3. Проектиране за толериране: ъгли на наклон, дебелина на стената и компенсация на свиване
Толерантността до голяма степен се печели или губи на етапа на проектиране. Формите за корпуси на електрически превозни средства обикновено използваткоефициент на свиване(обикновено 0,4%–0,6% за алуминий), приложен къмразмери на кухинатаза компенсиране на свиването при охлаждане.Ъгли на наклонтрябва да бъдат вградени в страничните стени — обикновено 0,5°–1,5° — за да се позволи чисто изхвърляне без деформация на детайла, като същевременно се осигури равномернадебелина на стената(обикновено 2–4 мм за корпуси) минимизира диференциалното охлаждане и деформацията.Изхвърлящ щифтразположение,охлаждащ каналоформление ипорта/бегачдизайнът влияе върху остатъчното напрежение и деформацията. Симулационни инструменти (анализ на потока от матрици) вече са рутинни за прогнозиранесвиване,светкавицаипорьозностпреди рязане на стомана, което намалява скъпоструващите повторения и гарантира, че матрицата осигурява целевия толеранс още при първия опит.
4. Машинна обработка и последващо леене: Затваряне на празнината до строгите допуски
Самото леене рядко отговаря на най-строгите изисквания за толерантност към електрически превозни средства, така чеCNC обработкаследкастинге от съществено значение за уплътняване на повърхности, монтажни отвори и повърхности на конектори. Формата трябва да позволява адекватнонадбавка за обработка(обработваем материал) върху критични елементи, като същевременно се запазва чистата форма достатъчно близо, за да се избегнат тежки разрези, които рискуват деформация. Типичните обработени толеранси достигат ±0,05–0,1 мм върху критични размери, подкрепени отпотупване,пробиванеидегейтиране(отстраняване на порта) операции. Внимателна последователност — машинна обработка, след товатермична обработкаили облекчаване на напрежението, където е необходимо, след това окончателно довършване — предотвратява деформации, които в противен случай биха се натрупали в несъответствие.Обезкостяванеи повърхностната обработка на уплътнителните зони допълнително намаляват пътищата за течове на охлаждащата течност и проблемите със запечатването на батерията, характерни за корпусите на електрическите превозни средства.
5. Валидиране и контрол на качеството: Измерване и проверка на съответствието
Окончателното съответствие се основава на проверка.СММ(координатни измервателни машини) и3D сканиранесе използват за измерване на критични размери спрямоГД&Тизвиквания, докатотестване за течове(въздух или хелий) проверява целостта на уплътнението на батерията и охладителните камери.Рентгенова снимкаили КТ изследване открива вътрешнипорьозности празнини, идебелина на стенатаизмерването потвърждава еднородност. Документация съгласно приложимия стандарт —ISO 8062илиНАДКА— с подробенДоклад за CMMпридружава всяка партида. Всякаквиотклонениее документирано с известие за отклонение, така че клиентите получават части, чието съответствие с толерансите е проследимо, повторяемо и проверимо преди монтажа
други новини,
Повече ▼ >-
![Иновативни нетоксични съдове за готвене революционизират кулинарното изживяване]()
Иновативни нетоксични съдове за готвене революционизират кулинарното изживяване
В динамичната кулинарна индустрия производителите отговарят на търсенето на безопасни и ефективни съдове за готвене. Алуминиевите съдове за готвене с отлято под налягане и незалепващо покритие, заедно с аксесоарите за барбекю и тефлоновите тигани, са в челните редици. Търсенето на най-добрия нетоксичен тиган с незалепващо покритие доведе до революционен напредък. Нашата компания води в това отношение с първокласни нетоксични незалепващи съдове за готвене, които могат да се похвалят с издръжливост, безопасност и производителност. От издръжливостта на алуминиева отлята под налягане до превъзходни незалепващи покрития, нашите продукти предефинират съвършенството в кулинарията.
-
![Как да решим проблемите с порьозността при свиване, причинени от лош дизайн на охлаждането на матрицата?]()
Как да решим проблемите с порьозността при свиване, причинени от лош дизайн на охлаждането на матрицата?
Порьозността от свиване е един от най-често срещаните и разрушителни дефекти при производството на леене под налягане от алуминиеви сплави, причинен най-вече от неразумно проектиране на системата за охлаждане на матрицата, а не от грешки в суровините или експлоатацията. Небалансираното охлаждане води до непостоянни скорости на втвърдяване, остатъчни кухини от свиване и разпръснати пори в дебелостенни или горещи зони, което сериозно намалява херметичността на продукта, механичната якост и степента на добив. Тази статия анализира вътрешния механизъм за образуване на порьозност, предизвикана от охлаждане от свиване, обобщава типичните недостатъци в дизайна на охлаждането в традиционните инструменти и предлага целенасочени решения за оптимизация, включително конформно охлаждане, регулиране на термичния баланс и съгласуване на параметрите на процеса. В статията се въвеждат и професионални методи за симулационна проверка, които помагат на производителите да елиминират дефектите на порьозност и да стабилизират качеството на отливките фундаментално.
-
![Колко е типичното време за изработка на прототипи от алуминиева леене под налягане по поръчка?]()
Колко е типичното време за изработка на прототипи от алуминиева леене под налягане по поръчка?
Времето за изработка на прототипи за **леене под налягане** по поръчка от алуминий зависи силно от сложността на детайла, стабилността на чертежа, производствения маршрут и обхвата на последващата обработка. Стандартната инструментална екипировка за прототипи плюс доставката на мостри за отливки обикновено отнема 15-25 работни дни, докато ЦПУ обработените блокови мостри и 3D-отпечатаните метални мостри предлагат много по-бърз срок на изпълнение, но не могат да възпроизведат напълно механичните свойства на реалните отливки. Честите корекции на чертежите, дефектите при отливките и натрупването на изоставания в процесите на подизпълнение са основни източници на забавяне. Купувачите трябва да изберат подходящи решения за прототипи, базирани на тестови цели, да потвърдят ясни дефиниции на времевата линия и да предоставят финализирани чертежи, за да оптимизират графиците. Рационалното подреждане на изискванията за **ЦПУ** и повърхностна обработка също помага за контрол на цялостния цикъл на прототипиране за трансгранични проекти за леене под налягане.
-
![Каква е минималната дебелина на стената за вашите части, леени под налягане?]()
Каква е минималната дебелина на стената за вашите части, леени под налягане?
Минималната дебелина на стената за части, получени чрез леене под налягане, не е фиксирана стойност. Въпреки че могат да се постигнат тънки стени на лабораторно ниво, масовото производство трябва да вземе предвид течливостта на сплавта, размера на детайлите, разстоянието на потока от стопилка, точността на инструментите и последващата обработка, като например ЦПУ обработка. Алуминиевите сплави обикновено приемат 1,2‑1,5 мм като практична минимална дебелина на стената за стабилен обем на производство. Много клиенти допускат грешки в проектирането, като копират стандартите за листов метал или игнорират разстоянието на потока и мутацията на дебелината на стената. Прегледът на ДФМ в ранен етап с доставчиците помага за оптимизиране на параметрите на дебелината на стената преди разработването на матрицата. Балансирането на търсенето на лекота, производителността на пълнене и надеждността на сглобката може да намали дефекти като неправилно изпълнение и порьозност, да по-ниски нива на брак и да избегне скъпоструваща модификация на инструментите в по-късни етапи на проекта.
-
![Как да контролираме дефектите на въздушните мехурчета по време на процеса на леене под налягане?]()
Как да контролираме дефектите на въздушните мехурчета по време на процеса на леене под налягане?
Въздушните мехурчета са типичен дефект при леенето под налягане, причинен от задържан въздух в кухината, пари от смазочни материали и разтворен водород в разтопена сплав, което отслабва механичните характеристики и предизвиква повреди по време на вторичната обработка. Тази статия обяснява механизма на образуване на мехурчета, въвежда оптимизация на инструменталната екипировка, включително система за образуване на мехурчета, дизайн на преливник и вентилация, настройване на профила на впръскване и времето на цикъла, обезгазяване на разтопена сплав и управление на скрапа, както и проверка на място и превантивна поддръжка. Запушването на вентилацията и турбулентният поток на метала са основни причинители. Симулацията на потока във формата подпомага подобрението в ранен етап. Пълното нулиране на мехурчета не винаги е икономично; поетапното отстраняване на неизправности и редовната поддръжка на формата ефективно намаляват процента на бракуване на мехурчета при масово производство на леени компоненти.
-
![Какъв е срокът за разработване на нови инструменти за леене под налягане?]()
Какъв е срокът за разработване на нови инструменти за леене под налягане?
Тази статия обяснява пълния диапазон от срокове за изпълнение за разработване на персонализирани форми за леене под налягане при стандартно леене под високо налягане и разглежда пет ключови фактора, които влияят на това. Общият цикъл варира от 25 до 60 работни дни, като се влияе от последователните етапи на производство на формите, структурните трудности на алуминиевите части за леене под налягане, стандартите за прецизност и резервните допустими отклонения при ЦПУ обработка. Неразрешените дефекти при партидно леене под налягане, като например въздушни отвори и пролуки, изискват многократно коригиране на формите и значително удължават сроковете за доставка. Забавянията при корекции на чертежите също забавят целия график. Производителите могат да съкратят сроковете за изпълнение чрез паралелна обработка, предварително потвърдени технически спецификации и предварителна симулация, за да намалят преработката след пробното производство, помагайки на купувачите да организират разумни срокове за проекта с подходящи буферни дни.
-
![Какъв стоманен материал използвате за стандартни инструменти за леене под налягане?]()
Какъв стоманен материал използвате за стандартни инструменти за леене под налягане?
Фокусирана върху стандартите за стомана за стандартна инструментална екипировка за леене под налягане, тази статия анализира пет ключови измерения: изисквания за производителност на стомана за леене под високо налягане, сравнение на основните марки стомана за гореща обработка, как качеството на стоманата потиска дефектите при леене под налягане, правила за съпоставяне на стоманата въз основа на производителността и допустимото ЦПУ обработване на алуминиеви части за леене под налягане, и компромис между цена и експлоатационен живот за прототипи и масово производство на форми за леене под налягане. Пречистената стомана за гореща обработка, като СУЕ H13 и 8407, ефективно избягва термични пукнатини и лепкави дефекти в алуминия. Евтината непречистена стомана намалява първоначалните разходи за инструментална екипировка, но води до честа преработка и загуба на брак. Йерархичното съпоставяне на стоманата според обема на поръчката балансира първоначалните инвестиции и дългосрочната стабилност на леенето.
-
![Какви са често срещаните дефекти на частите, получени чрез леене под налягане от цинкова сплав?]()
Какви са често срещаните дефекти на частите, получени чрез леене под налягане от цинкова сплав?
Тази статия представя пет често срещани дефекта на детайлите от цинкови сплави, включително уникална бяла ръжда, вътрешна порьозност и кухина от свиване, повърхностно затваряне под налягане, размерно изкривяване, залепване на матрицата и грапавини. За разлика от алуминиевите отливки, цинковите отливки са по-податливи на бяла ръжда и залепване на матрицата поради активните химични свойства и силната адхезия към матрицата. Повечето дефекти са резултат от неправилен процес на леене под налягане, лоша поддръжка на матрицата и непълна антикорозионна обработка на повърхността. Целенасочената оптимизация на процеса, редовната поддръжка на матрицата и пълната защита на повърхността могат ефективно да намалят процента на дефектите и да подобрят качеството на крайния продукт от отливки от цинкови сплави.
Вземете най-новата цена? Ще отговорим възможно най-бързо (в рамките на 12 часа)